
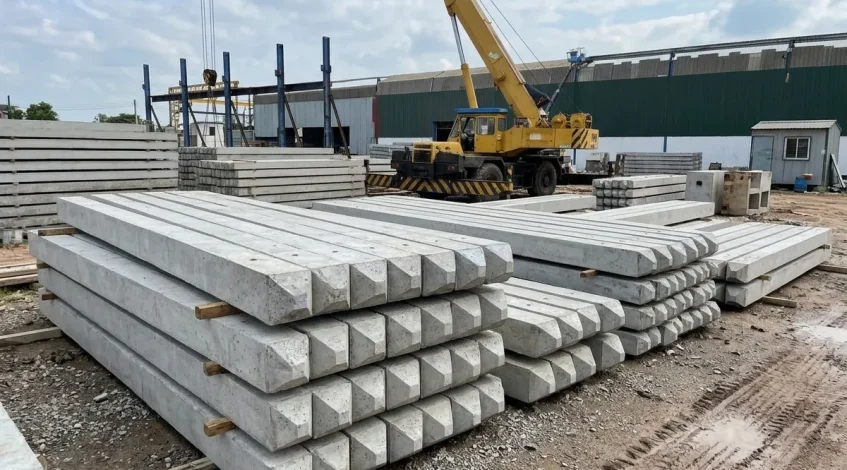
Cetakan mini pile adalah alat produksi yang digunakan untuk membentuk beton menjadi tiang pancang pracetak sesuai dimensi dan bentuk penampang yang direncanakan. Cetakan ini menjadi bagian penting dalam proses pembuatan mini pile karena menentukan ukuran, kesikuan, kelurusan, dan bentuk permukaan beton setelah dilepas dari cetakan.
Pada produksi mini pile berbentuk persegi, cetakan dirancang mengikuti ukuran penampang seperti 20×20 cm atau 25×25 cm. Material baja banyak digunakan karena memiliki kekakuan yang memadai untuk menahan tekanan beton segar dan mendukung proses pencetakan berulang.
Bentuk dan Konstruksi Cetakan Mini Pile
Cetakan mini pile beton persegi memiliki bentuk memanjang dengan penampang kotak. Konstruksinya dirancang agar dapat menampung rangka tulangan dan beton segar sepanjang dimensi tiang yang diproduksi.
Bagian utama cetakan terdiri dari beberapa komponen berikut.
- Pelat dasar berfungsi sebagai bidang penopang bagian bawah beton selama proses pencetakan.
- Dinding samping membentuk sisi kiri dan kanan penampang mini pile sehingga ukuran beton sesuai rancangan.
- Penutup atau pengunci cetakan menjaga bagian cetakan tetap rapat selama pengecoran dan pemadatan.
- Rangka penguat menjaga kekakuan konstruksi agar panel tidak berubah bentuk akibat tekanan beton segar.
- Pelat ujung membentuk bagian ujung tiang sesuai kebutuhan produksi.
Konstruksi tersebut harus memiliki sambungan yang rapat dan posisi yang presisi. Celah pada sambungan dapat menyebabkan pasta semen keluar ketika beton dituang dan dipadatkan. Kondisi ini berisiko menghasilkan permukaan beton yang tidak rata atau mengalami cacat.
Material yang Digunakan untuk Membuat Cetakan Mini Pile
Baja menjadi material yang banyak digunakan untuk membuat cetakan mini pile karena memiliki kekuatan dan kekakuan yang mendukung proses produksi beton pracetak.
Pelat baja digunakan sebagai bidang pembentuk beton. Sementara itu, profil baja atau komponen penguat digunakan pada bagian rangka untuk mempertahankan bentuk cetakan selama pengecoran.
Ketebalan pelat dan dimensi rangka penguat harus disesuaikan dengan panjang cetakan, ukuran penampang, tekanan beton segar, serta frekuensi penggunaan. Perencanaan konstruksi yang tepat membantu mencegah panel melendut atau mengalami perubahan bentuk.
Selain material utama, cetakan juga membutuhkan sistem pengunci yang kuat dan mudah dioperasikan. Sistem ini mempermudah proses membuka serta menutup cetakan ketika pergantian siklus produksi berlangsung.
Fungsi Cetakan dalam Produksi Mini Pile Beton
Cetakan bukan sekadar wadah untuk menampung beton. Peralatan ini memiliki beberapa fungsi yang berpengaruh langsung terhadap hasil produksi.
- Menentukan dimensi produk. Ukuran bagian dalam cetakan menjadi acuan dimensi penampang mini pile.
- Mempertahankan bentuk beton. Dinding cetakan menahan beton segar agar tidak berubah bentuk selama proses pengecoran dan pemadatan.
- Menjaga kesikuan penampang. Konstruksi cetakan membantu menghasilkan sudut dan sisi tiang yang sesuai rancangan.
- Membentuk permukaan beton. Kondisi permukaan bagian dalam cetakan memengaruhi hasil permukaan luar mini pile.
- Mendukung produksi berulang. Cetakan yang dapat dibuka dan dipasang kembali membantu memperlancar siklus produksi beton pracetak.
Tahapan Pencetakan Mini Pile Menggunakan Cetakan Baja
Proses pencetakan mini pile dilakukan melalui beberapa tahapan yang saling berkaitan. Ketepatan setiap tahap menentukan kesesuaian produk terhadap spesifikasi produksi.
1. Membersihkan dan Menyiapkan Cetakan
Cetakan dibersihkan dari sisa beton yang menempel setelah produksi sebelumnya. Pemeriksaan juga dilakukan pada bagian sambungan, pengunci, permukaan pelat, dan rangka penguat.
Setelah bersih, permukaan bagian dalam dapat diberi release agent atau bahan pelepas cetakan sesuai prosedur produksi. Lapisan ini membantu mencegah beton melekat pada dinding cetakan ketika proses pembongkaran dilakukan.
2. Memasang Rangka Tulangan
Rangka tulangan yang sudah dirakit sesuai gambar kerja ditempatkan ke dalam cetakan. Posisi tulangan harus dijaga agar berada pada lokasi yang direncanakan dan memiliki selimut beton sesuai spesifikasi.
Pada tahap ini, spacer atau penahan digunakan untuk mempertahankan jarak tulangan terhadap permukaan cetakan. Pemeriksaan posisi rangka diperlukan sebelum pengecoran dimulai.
3. Melakukan Pengecoran Beton
Beton segar dituangkan ke dalam cetakan secara terkontrol hingga seluruh bagian terisi. Proses pengisian perlu memperhatikan distribusi beton agar tidak terjadi penumpukan pada satu sisi.
Kondisi rangka tulangan dan sambungan cetakan juga perlu dipantau selama pengecoran berlangsung.
4. Melakukan Pemadatan Beton
Pemadatan dilakukan menggunakan vibrator atau metode pemadatan yang sesuai dengan rancangan produksi.
Tujuannya mengurangi rongga udara dan membantu beton mengisi seluruh bagian cetakan. Pemadatan harus dilakukan secara terkendali agar tidak menyebabkan segregasi maupun menggeser rangka tulangan.
5. Melakukan Curing Beton
Setelah pengecoran selesai, beton menjalani proses curing untuk mendukung perkembangan kekuatan dan menjaga kondisi kelembapannya.
Metode perawatan mengikuti sistem produksi dan persyaratan mutu beton yang ditetapkan. Pembongkaran cetakan dilakukan setelah beton mencapai kekuatan yang disyaratkan untuk proses tersebut.
6. Membuka Cetakan dan Memeriksa Hasil Produksi
Cetakan dibuka sesuai prosedur agar beton tidak mengalami kerusakan ketika dilepaskan.
Setelah keluar dari cetakan, mini pile diperiksa dari segi dimensi, kesikuan, kelurusan, kondisi permukaan, serta cacat visual. Hasil pemeriksaan menjadi bagian dari pengendalian kualitas sebelum produk dipindahkan ke area penyimpanan.
Pengaruh Kondisi Cetakan terhadap Kualitas Mini Pile
Kondisi cetakan berpengaruh terhadap kesesuaian dimensi dan tampilan fisik mini pile. Cetakan yang mengalami perubahan bentuk dapat menghasilkan penampang yang menyimpang dari ukuran rencana.
Beberapa masalah yang perlu diperhatikan dalam proses produksi meliputi:
- Cetakan melengkung. Panel yang kehilangan kekakuan dapat menghasilkan dimensi penampang yang tidak seragam.
- Sambungan bocor. Celah pada pertemuan panel menyebabkan pasta semen keluar dan berpotensi menimbulkan cacat permukaan.
- Pengunci tidak rapat. Tekanan beton segar dapat membuat bagian cetakan terbuka atau bergeser.
- Permukaan cetakan kotor. Sisa beton yang mengeras dapat meninggalkan bekas pada permukaan produk berikutnya.
- Posisi tulangan berubah. Penempatan rangka yang kurang stabil dapat menyebabkan selimut beton tidak sesuai rancangan.
Karena itu, pemeriksaan cetakan perlu dilakukan sebelum setiap siklus produksi. Perawatan berkala juga diperlukan untuk menjaga kondisi permukaan, sambungan, dan sistem penguncinya.
Perbedaan Cetakan Mini Pile dan Cetakan Spun Pile
Cetakan mini pile dan spun pile memiliki perbedaan pada bentuk serta sistem produksinya.
Cetakan mini pile beton persegi menggunakan konstruksi memanjang dengan penampang kotak. Beton dicor ke dalam cetakan kemudian dipadatkan menggunakan metode yang sesuai, seperti vibrator.
Sementara itu, spun pile menggunakan cetakan berbentuk silinder yang dirancang untuk proses pemadatan secara sentrifugal. Cetakan diputar menggunakan mesin khusus sehingga gaya sentrifugal membantu memadatkan beton dan membentuk penampang bulat berongga.
Perbedaan tersebut menunjukkan bahwa kedua cetakan memiliki konstruksi dan mekanisme kerja yang berbeda. Cetakan mini pile persegi tidak menggunakan sistem spinning seperti pada produksi spun pile.
Kesimpulan
Cetakan mini pile merupakan peralatan penting dalam produksi tiang pancang beton pracetak. Konstruksinya terdiri dari pelat pembentuk, rangka penguat, sistem pengunci, dan komponen pendukung yang dirancang untuk mempertahankan dimensi produk selama pengecoran.
Kondisi cetakan yang bersih, rapat, kuat, dan presisi membantu menghasilkan mini pile dengan bentuk serta ukuran sesuai spesifikasi. Pemeriksaan cetakan harus dilakukan secara berkala agar proses produksi tetap terkendali dan kualitas produk terjaga.