
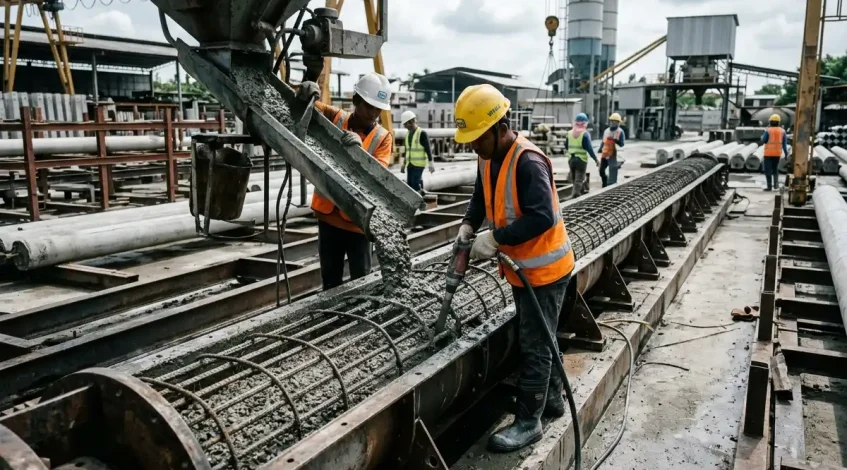
Proses pembuatan tiang pancang beton dilakukan melalui sistem fabrikasi beton pracetak di fasilitas produksi. Tahapannya meliputi persiapan material, pembuatan dan pemasangan tulangan, persiapan cetakan, pencampuran beton, pengecoran, pemadatan, perawatan beton (curing), pembongkaran cetakan, hingga pemeriksaan mutu sebelum produk dikirim ke lokasi proyek.
Tiang pancang beton dibuat dengan memperhatikan dimensi, konfigurasi tulangan, mutu beton, dan kekuatan struktural sesuai desain. Seluruh tahapan produksi harus saling terhubung karena kesalahan pada persiapan tulangan, pengecoran, maupun perawatan beton dapat memengaruhi kualitas produk akhir.
Berikut tahapan pembuatan tiang pancang beton beserta proses yang berlangsung di setiap bagian produksi.
1. Persiapan Material untuk Pembuatan Tiang Pancang Beton
Tahap pertama adalah menyiapkan seluruh material yang diperlukan untuk membentuk elemen tiang pancang. Material utama terdiri dari semen, agregat halus, agregat kasar, air, dan baja tulangan.
Setiap bahan memiliki fungsi tersendiri dalam membentuk kekuatan serta karakteristik tiang pancang.
| Material | Fungsi dalam Produksi |
|---|---|
| Semen | Bahan pengikat dalam campuran beton |
| Pasir | Agregat halus untuk mengisi rongga antarbutiran |
| Batu pecah (split) | Agregat kasar pembentuk struktur beton |
| Air | Memicu reaksi hidrasi semen |
| Baja tulangan | Memberikan kapasitas tarik dan dukungan struktural |
| Bahan tambahan beton | Mengatur karakteristik campuran sesuai kebutuhan desain |
Komposisi material ditentukan melalui perencanaan campuran beton atau mix design. Perhitungan ini mempertimbangkan mutu beton yang disyaratkan, karakteristik agregat, rasio air-semen, serta kebutuhan pengerjaan.
Pemeriksaan material dilakukan sebelum produksi dimulai. Kondisi agregat, kualitas air, karakteristik semen, dan spesifikasi baja tulangan harus memenuhi persyaratan teknis.
2. Pembuatan dan Perakitan Rangka Tulangan
Setelah material tersedia, pekerjaan dilanjutkan dengan pembuatan rangka tulangan. Rangka ini berfungsi memperkuat elemen beton agar mampu menerima gaya yang bekerja selama pengangkutan, penanganan, dan pemancangan.
Konfigurasi tulangan mengikuti gambar kerja dan spesifikasi desain.
Pada tiang pancang beton persegi atau square pile, rangka tulangan disusun mengikuti bentuk penampang persegi. Komponennya terdiri dari tulangan utama dan tulangan pengikat atau sengkang.
Sementara itu, sistem penulangan pada spun pile menggunakan konfigurasi khusus berupa tulangan prategang dan tulangan spiral.
Pekerjaan perakitan meliputi:
- Pemotongan baja tulangan sesuai panjang desain.
- Pembentukan tulangan utama dan tulangan pengikat.
- Penyusunan rangka sesuai dimensi penampang.
- Pengikatan atau penyatuan komponen tulangan.
- Pemeriksaan jarak antar tulangan.
- Pemasangan komponen sambungan sesuai kebutuhan desain.
Hal penting dalam tahap ini adalah menjaga posisi tulangan tetap sesuai gambar kerja. Jarak antar tulangan, dimensi rangka, dan selimut beton harus diperiksa sebelum rangka dipasang ke dalam cetakan.
Kesalahan konfigurasi tulangan dapat mengurangi kapasitas struktural tiang pancang. Karena itu, pemeriksaan rangka menjadi bagian dari pengendalian mutu sebelum pengecoran.
3. Persiapan dan Pemasangan Cetakan Tiang Pancang
Cetakan atau bekisting berfungsi membentuk beton sesuai dimensi dan geometri tiang pancang yang direncanakan.
Cetakan dibuat menggunakan material yang mampu mempertahankan bentuk selama proses pengecoran dan pemadatan. Pada fasilitas produksi beton pracetak, cetakan baja digunakan untuk menghasilkan dimensi produk yang konsisten.
Pekerjaan persiapan cetakan mencakup beberapa kegiatan:
- Membersihkan bagian dalam cetakan dari sisa beton.
- Memeriksa kondisi permukaan dan sambungan cetakan.
- Memastikan ukuran cetakan sesuai spesifikasi produk.
- Memeriksa baut, pengunci, dan komponen pendukung.
- Mengaplikasikan bahan pelepas cetakan atau release agent.
- Memastikan cetakan terpasang dengan posisi yang benar.
Setelah pemeriksaan selesai, rangka tulangan ditempatkan ke dalam cetakan.
Posisi rangka harus dijaga agar tidak bergeser selama pengecoran. Penggunaan penyangga atau concrete spacer membantu mempertahankan jarak tulangan terhadap permukaan cetakan sehingga selimut beton terbentuk sesuai desain.
Tahap ini menentukan ketepatan dimensi sekaligus posisi tulangan di dalam elemen beton.
4. Pencampuran Material Beton Berdasarkan Mix Design
Material beton yang telah disiapkan kemudian masuk ke proses pencampuran menggunakan mesin pengaduk atau concrete mixer.
Komposisi campuran mengikuti hasil perencanaan mix design. Setiap bahan ditimbang sesuai proporsi yang telah ditetapkan untuk mencapai mutu beton yang dibutuhkan.
Proses pencampuran harus menghasilkan adukan dengan distribusi material yang merata. Keseragaman campuran berpengaruh terhadap kepadatan dan kualitas beton setelah mengeras.
Beberapa hal yang diperiksa pada tahap ini meliputi:
- Ketepatan takaran semen, pasir, dan agregat kasar.
- Jumlah air sesuai rancangan campuran.
- Waktu dan proses pengadukan.
- Kondisi kelecakan atau workability beton.
- Keseragaman adukan sebelum pengecoran.
Pemeriksaan karakteristik beton segar dapat dilakukan melalui pengujian slump sesuai metode dan spesifikasi yang ditetapkan.
Jika campuran tidak memenuhi persyaratan, penyesuaian harus mengikuti prosedur pengendalian mutu. Penambahan air secara sembarangan dapat mengubah rasio air-semen dan menurunkan kekuatan beton.
5. Pengecoran Beton ke Dalam Cetakan
Adukan beton yang telah memenuhi persyaratan kemudian dituangkan ke dalam cetakan yang sudah berisi rangka tulangan.
Pengecoran dilakukan secara terkontrol agar beton mengisi seluruh bagian cetakan dan menyelimuti tulangan dengan baik.
Distribusi adukan harus diperhatikan sepanjang cetakan. Penumpukan beton pada satu bagian dapat menyebabkan ketidakmerataan pengisian dan menyulitkan proses pemadatan.
Pada produksi tiang pancang persegi, beton dimasukkan ke dalam cetakan sesuai bentuk penampang yang direncanakan.
Untuk tiang pancang bulat berongga atau spun pile, proses pengecoran dilakukan menggunakan cetakan silinder yang dirancang untuk menjalani proses pemadatan sentrifugal.
Selama pengecoran, beberapa aspek yang perlu dikendalikan adalah:
- Volume beton yang dimasukkan.
- Keseragaman distribusi adukan.
- Posisi rangka tulangan.
- Kebersihan area pengecoran.
- Kesesuaian campuran dengan spesifikasi produksi.
Pengambilan sampel beton juga dapat dilakukan untuk pengujian kuat tekan. Hasil pengujian menjadi bagian dari dokumentasi pengendalian mutu produk.
6. Pemadatan Beton untuk Menghilangkan Rongga Udara
Setelah pengecoran, beton perlu dipadatkan agar rongga udara yang terperangkap di dalam adukan dapat dikurangi.
Metode pemadatan bergantung pada bentuk dan sistem produksi tiang pancang.
Pemadatan Tiang Pancang Persegi
Pada produksi square pile, pemadatan dapat menggunakan alat penggetar beton atau concrete vibrator.
Getaran membantu beton mengisi sudut cetakan, ruang di antara tulangan, serta bagian yang sulit dijangkau adukan.
Penggunaan vibrator harus dikendalikan agar pemadatan berlangsung merata. Getaran yang berlebihan dapat menyebabkan segregasi, yaitu pemisahan agregat dari pasta semen.
Pemadatan Spun Pile dengan Metode Spinning
Spun pile menggunakan metode pemadatan sentrifugal atau spinning.
Pada proses ini, cetakan silinder yang berisi campuran beton diputar menggunakan mesin khusus dengan kecepatan yang telah ditentukan. Gaya sentrifugal mendorong beton ke arah dinding cetakan sehingga membentuk penampang bulat dengan rongga di bagian tengah.
Proses spinning juga membantu menghasilkan distribusi beton yang lebih padat dan merata.
Karena sistem produksinya berbeda, metode pemadatan spun pile tidak dapat disamakan dengan pemadatan tiang pancang persegi menggunakan vibrator.
7. Proses Curing untuk Mencapai Kekuatan Beton
Curing merupakan proses perawatan beton setelah pengecoran dan pemadatan. Tujuannya menjaga kondisi yang mendukung reaksi hidrasi semen sehingga beton dapat mengembangkan kekuatannya.
Tahap ini memegang peranan penting dalam kualitas tiang pancang beton pracetak.
Metode curing yang digunakan dapat berupa:
Water curing
Beton dirawat dengan menjaga kelembapan melalui penyiraman atau metode pembasahan lainnya.
Steam curing
Perawatan dilakukan menggunakan uap panas dalam ruang atau fasilitas khusus. Pengaturan temperatur dan durasi diperlukan untuk mengendalikan perkembangan kekuatan awal beton.
Membrane curing
Permukaan beton dilapisi bahan khusus untuk mengurangi kehilangan air selama proses hidrasi.
Pada produksi tiang pancang, pemilihan metode curing mengikuti sistem fabrikasi dan persyaratan produk. Spun pile yang menggunakan sistem prategang memiliki tahapan pengembangan kekuatan awal yang berkaitan dengan proses transfer gaya prategang.
Pembongkaran cetakan dan pelepasan prategang hanya boleh dilakukan setelah beton mencapai kekuatan yang dipersyaratkan dalam prosedur produksi.
8. Pembongkaran Cetakan dan Pelepasan Produk
Setelah beton mencapai persyaratan kekuatan untuk pembongkaran, cetakan dapat dibuka dan produk dikeluarkan dari jalur produksi.
Pembongkaran harus dilakukan secara terkendali untuk menghindari benturan atau kerusakan pada elemen beton.
Pada tiang pancang prategang, pelepasan gaya prategang harus mengikuti urutan dan prosedur transfer yang telah ditentukan. Proses ini penting untuk mencegah tegangan lokal yang dapat merusak beton.
Setelah keluar dari cetakan, tiang pancang diperiksa dari sisi fisik dan dimensi.
Pemeriksaan meliputi:
- Kondisi permukaan beton.
- Kelurusan elemen.
- Dimensi penampang.
- Panjang produk.
- Kondisi ujung tiang.
- Posisi dan kondisi sambungan.
Produk yang mengalami cacat perlu dievaluasi berdasarkan tingkat kerusakan dan persyaratan penerimaan sebelum dinyatakan layak digunakan.
9. Pemeriksaan Mutu dan Pengujian Tiang Pancang Beton
Sebelum masuk ke tahap penyimpanan dan pengiriman, tiang pancang harus melalui pemeriksaan mutu.
Pengendalian kualitas tidak hanya dilakukan setelah produk selesai. Pemeriksaan sudah dimulai sejak penerimaan bahan baku, perakitan tulangan, pengecoran, hingga curing.
Beberapa pemeriksaan penting meliputi:
| Jenis Pemeriksaan | Aspek yang Diperiksa |
|---|---|
| Pemeriksaan material | Kesesuaian bahan baku dengan spesifikasi |
| Pemeriksaan tulangan | Diameter, jumlah, jarak, dan konfigurasi |
| Pemeriksaan dimensi | Panjang dan ukuran penampang |
| Pemeriksaan visual | Retak, keropos, dan cacat permukaan |
| Uji kuat tekan beton | Kekuatan beton berdasarkan benda uji |
| Pemeriksaan sambungan | Posisi dan kualitas komponen sambungan |
| Pengujian struktural | Kinerja elemen berdasarkan kebutuhan desain dan spesifikasi |
Pengujian kuat tekan beton dapat menggunakan benda uji silinder atau kubus sesuai metode pengujian yang ditetapkan.
Pada pekerjaan yang mensyaratkan pemeriksaan lebih lanjut, pengujian struktural seperti uji lentur atau pengujian beban dapat dilakukan berdasarkan spesifikasi teknis.
Setiap hasil pemeriksaan harus memiliki dokumentasi yang jelas. Identitas produk, tanggal produksi, mutu beton, dimensi, dan nomor batch membantu proses penelusuran kualitas.
10. Penyimpanan dan Pengiriman Tiang Pancang ke Lokasi Proyek
Tiang pancang yang telah memenuhi persyaratan mutu masuk ke area penyimpanan atau stockyard.
Penyusunan produk harus memperhatikan titik tumpuan, kestabilan tumpukan, serta kapasitas daya dukung permukaan penyimpanan.
Penempatan ganjal pada posisi yang sesuai diperlukan untuk mengendalikan distribusi beban dan mengurangi risiko kerusakan akibat penumpukan.
Pengangkatan menggunakan alat bantu yang sesuai dengan berat dan panjang produk. Posisi titik angkat harus mengikuti ketentuan penanganan produk agar elemen tidak mengalami tegangan berlebihan.
Sebelum pengiriman, kondisi fisik dan identitas produk diperiksa kembali. Tiang pancang kemudian dimuat ke kendaraan pengangkut dengan sistem pengamanan yang memadai.
Dengan demikian, proses fabrikasi tidak berhenti ketika beton sudah mengeras. Penanganan selama penyimpanan dan pengiriman juga menjadi bagian dari pengendalian kualitas sebelum produk digunakan dalam pekerjaan pondasi.
Perbedaan Proses Pembuatan Mini Pile dan Spun Pile
Mini pile dan spun pile sama-sama termasuk tiang pancang beton pracetak, tetapi keduanya memiliki bentuk dan metode produksi yang berbeda.
Mini pile dengan penampang persegi diproduksi melalui pengecoran beton ke dalam cetakan persegi, kemudian dipadatkan menggunakan metode yang sesuai dengan sistem fabrikasi.
Sementara itu, spun pile menggunakan cetakan silinder dan proses pemadatan sentrifugal. Produk ini juga menerapkan sistem beton prategang pratarik.
Perbedaan prosesnya dapat dilihat berikut ini.
| Tahapan | Mini Pile Persegi | Spun Pile |
|---|---|---|
| Bentuk cetakan | Persegi | Silinder |
| Sistem tulangan | Tulangan sesuai desain produk | Tulangan prategang dan spiral |
| Sistem produksi | Beton pracetak | Beton pracetak prategang |
| Pengecoran | Pengisian cetakan persegi | Pengisian cetakan silinder |
| Pemadatan | Vibrator atau metode sesuai sistem produksi | Spinning |
| Bentuk akhir | Penampang padat persegi | Penampang bulat berongga |
| Curing | Perawatan beton sesuai spesifikasi | Perawatan beton sesuai sistem prategang |
Perbedaan ini penting karena setiap jenis tiang membutuhkan pengendalian produksi yang mengikuti karakteristik konstruksinya.
Untuk memahami karakteristik kedua produk lebih lanjut, baca juga artikel perbedaan mini pile dan spun pile.
Faktor yang Menentukan Kualitas Hasil Produksi Tiang Pancang
Kualitas tiang pancang beton terbentuk dari rangkaian proses yang saling berkaitan. Mutu beton saja belum cukup untuk menjamin kualitas produk apabila dimensi, tulangan, pemadatan, dan perawatan tidak memenuhi persyaratan.
Ada beberapa faktor utama yang perlu dikendalikan.
Ketepatan Komposisi Beton
Proporsi semen, agregat, air, dan bahan tambahan harus mengikuti mix design. Perubahan komposisi dapat memengaruhi karakteristik beton segar dan kekuatan beton setelah mengeras.
Kesesuaian Tulangan dengan Desain
Jumlah, diameter, jarak, dan posisi tulangan harus mengikuti gambar teknis. Pemeriksaan sebelum pengecoran menjadi langkah penting untuk memastikan rangka terpasang dengan benar.
Ketepatan Proses Pemadatan
Pemadatan menentukan kepadatan beton dan kualitas permukaannya. Metode yang digunakan harus mengikuti jenis tiang dan sistem fabrikasi.
Pengendalian Curing
Perawatan beton harus memenuhi persyaratan temperatur, kelembapan, dan waktu. Pengendalian ini membantu beton mencapai kekuatan yang dibutuhkan sebelum pembongkaran dan penanganan.
Penanganan Produk Setelah Pencetakan
Pengangkatan, penyimpanan, dan pengiriman harus memperhitungkan berat serta karakteristik struktural tiang. Kesalahan penanganan dapat menyebabkan retak atau kerusakan sebelum produk dipasang.
Kesimpulan
Proses pembuatan tiang pancang beton terdiri dari persiapan material, perakitan tulangan, pemasangan cetakan, pencampuran beton, pengecoran, pemadatan, curing, pembongkaran cetakan, pemeriksaan mutu, hingga penyimpanan dan pengiriman.
Setiap tahap memiliki pengaruh terhadap kualitas akhir produk. Perbedaan bentuk tiang juga menentukan metode fabrikasi yang digunakan. Mini pile persegi menggunakan cetakan persegi dan metode pemadatan yang sesuai dengan sistem produksinya, sedangkan spun pile menggunakan cetakan silinder dengan pemadatan sentrifugal.
Sebagai pemasok beton pracetak, kami memperhatikan kesesuaian spesifikasi produk dengan kebutuhan pekerjaan pondasi. Pemahaman terhadap proses produksi membantu memastikan bahwa tiang pancang yang digunakan memiliki dimensi, mutu, dan karakteristik sesuai persyaratan proyek.
Membutuhkan suplai tiang pancang beton untuk proyek konstruksi? Hubungi kami untuk mendapatkan informasi produk mini pile, spesifikasi ukuran, mutu beton, dan kebutuhan pengiriman sesuai pekerjaan pondasi Anda.